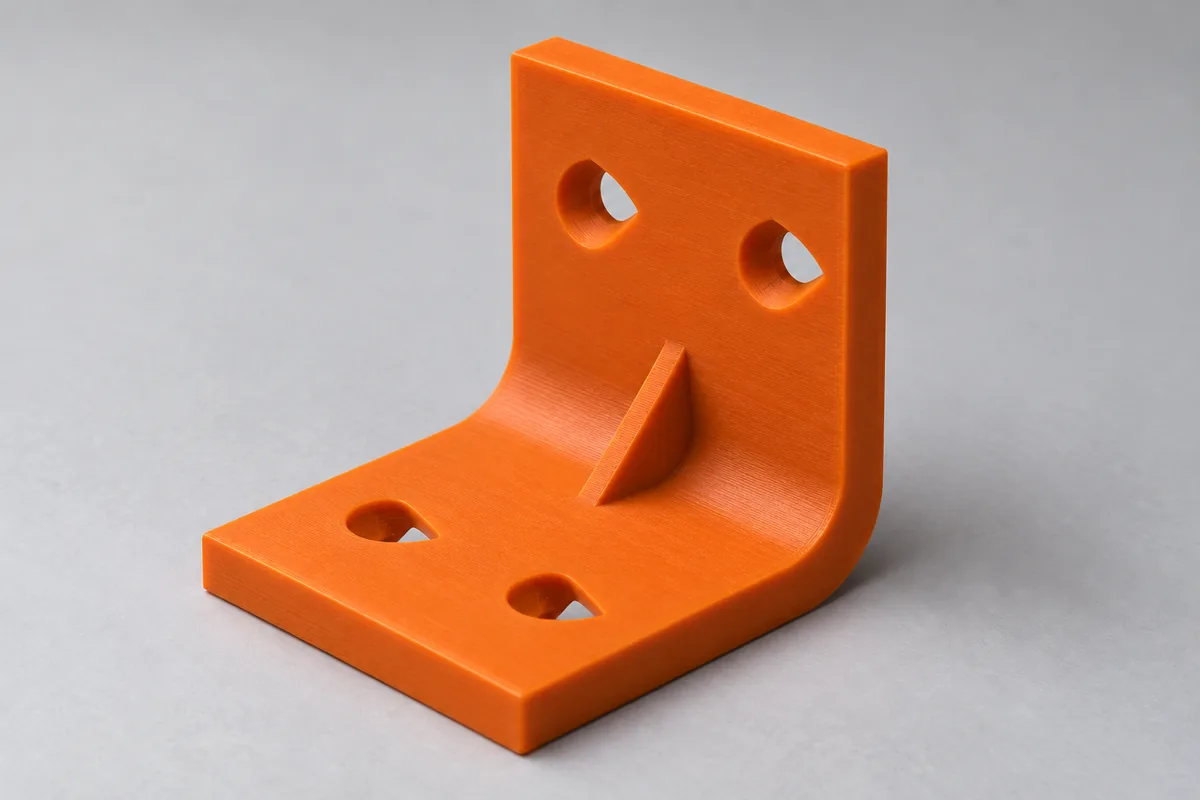
So sieht es eingebaut aus
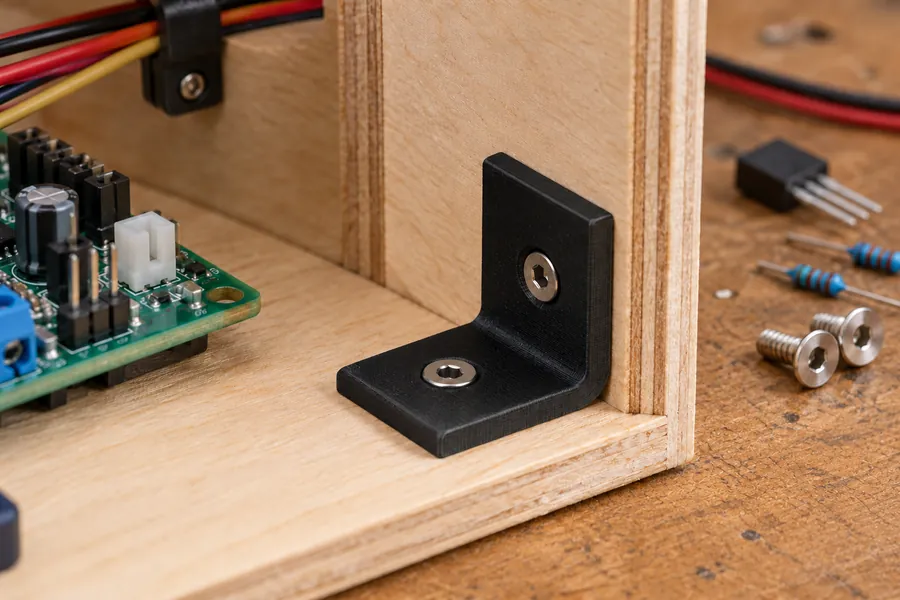
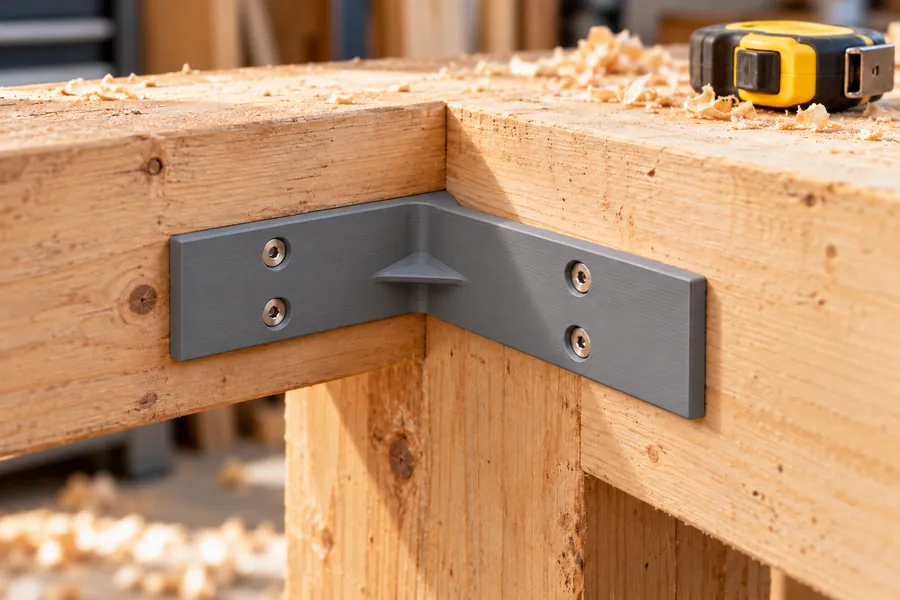
Mit KI erzeugte Beispielbilder in einer kleinen und einer großen Größe, keine Fotos von Drucken.
So funktioniert der Konfigurator
Ein Winkelhalter ist ein L-förmiges Teil, mit dem Sie zwei Flächen im Winkel verbinden, zum Beispiel ein Regalbrett mit der Wand. Geben Sie zuerst die Länge der beiden Schenkel, die Breite, die Materialstärke und den Winkel ein. Die Schenkellängen werden außen gemessen, also von der äußeren Ecke bis zum Ende des Schenkels.
Im Modus „Einfach“ wählen Sie dazu nur noch die Schraube, ihre Größe, die Zahl der Bohrungen je Schenkel und das Material. Die Schraube suchen Sie nach Aussehen und Zweck aus, die Norm steht klein darunter. Rundungen, Lage der Bohrungen, die passende Senkung und eine Verstärkungsrippe legt der Konfigurator dann selbst fest. Im Modus „Profi“ können Sie alles einzeln einstellen, etwa die Schraubennorm je Schenkel, Langlöcher, Lochraster und Rippen. Beim Wechsel zwischen den Modi bleiben Ihre Eingaben erhalten.
Jede Änderung wird sofort geprüft. Liegt eine Bohrung zu nah am Rand, an der Rippe oder in der Biegung, sehen Sie eine Meldung, und die Stelle ist in der Vorschau rot markiert. Erst wenn alles passt, können Sie die STL-Datei herunterladen.
Wie der Halter gedruckt wird
Die STL-Datei liegt bereits so, wie sie gedruckt werden soll: seitlich, mit der Stirnfläche auf dem Druckbett. Die Ansicht unten zeigt Ihren aktuellen Halter in dieser Lage; die farbige Fläche liegt auf dem Bett.
In dieser Lage läuft jede gedruckte Schicht einmal ganz um die Ecke herum. Der Halter kann deshalb nicht entlang einer Schichtgrenze in der Ecke aufbrechen, eine typische Schwachstelle stehend gedruckter Winkel.
Damit Sie kein Stützmaterial brauchen, bekommen waagerecht liegende Bohrungen oben ein kleines Dach mit 45° Neigung (Tropfenform), und unter jeder Rippe sitzt eine Fase mit 45°. Flächen mit bis zu 45° Neigung lassen sich mit üblichen FDM-Druckern in der Regel ohne Stützen drucken. Unter dem Download zeigt der Konfigurator an, ob für Ihren Halter Stützen nötig sind und wofür.
Passende Schrauben und Bohrungen
Wie die Bohrung im Halter aussieht, hängt von der Schraube ab. Senkschrauben haben einen kegelförmigen Kopf mit 90°. Für sie formt der Konfigurator eine kegelige Senkung, damit der Kopf bündig mit der Oberfläche abschließt. Zylinderschrauben und Linsenkopfschrauben bekommen eine zylindrische Ansenkung, in der der ganze Kopf verschwindet. Wählen Sie „Durchgangsloch“, liegt der Kopf auf dem Halter auf. Ein Langloch lässt Spiel zum Ausrichten.
Die Kopfmaße stammen aus den Normen: Senkschrauben mit Innensechskant nach ISO 10642 (früher DIN 7991), mit Kreuzschlitz nach ISO 7046-1 (DIN 965) und mit Linsensenkkopf nach ISO 7047 (DIN 966), Zylinderschrauben nach ISO 4762 (DIN 912) und mit niedrigem Kopf nach DIN 7984, Linsenkopfschrauben nach ISO 7380-1. Für Holz- und Spanplattenschrauben gibt es keine Norm für den Kopf; hier rechnet der Konfigurator mit einem 90°-Senkkopf, dessen Durchmesser doppelt so groß ist wie die Schraube, wie es Hersteller angeben.
Die Durchgangslöcher für metrische Schrauben richten sich nach ISO 273, Reihe „mittel“. Für M3 bis M8 sind das 3,4 mm, 4,5 mm, 5,5 mm, 6,6 mm und 9 mm. Für Holzschrauben ist das Loch 0,5 mm größer als die Schraube, damit das Gewinde nicht im Kunststoff greift. Damit der Schraubenkopf im gedruckten Teil sicher Platz hat, gibt der Konfigurator bei Senkungen 0,4 mm und bei Ansenkungen 1,0 mm zum Kopfdurchmesser dazu. Zwischen zwei Bohrungen, zum Rand und unter einer Senkung bleiben mindestens 1,2 mm Material stehen.
Wie belastbar der Halter ist
Die angezeigte Traglast ist eine grobe Schätzung und keine Zusage. Gerechnet wird mit einer Last, die senkrecht auf das Ende von Schenkel B drückt, genauer auf die äußerste Bohrung. Schenkel A ist dabei an der Wand verschraubt. Im Modus „Profi“ können Sie die Seiten tauschen.
Der Konfigurator berechnet die Biegespannung im Querschnitt direkt hinter der inneren Rundung, also dort, wo ein Winkel am ehesten bricht. Eine Rippe vergrößert diesen Querschnitt und wird mitgerechnet, Bohrungen verkleinern ihn. Die Festigkeit stammt aus den technischen Datenblättern von Prusament: Die Biegefestigkeit beträgt bei PLA 83 MPa, bei PETG 66 MPa, bei ASA 64 MPa, bei PA11 41 MPa und bei PC Blend 88 MPa.
Gedruckte Teile halten quer zu den Schichten deutlich weniger als in Schichtrichtung. Laut Datenblatt erreicht PLA dort nur ein Drittel seiner Festigkeit, PA11 dagegen 84 %. Der Konfigurator berücksichtigt das je nach Drucklage. Eine scharfe Innenkante wirkt als Kerbe und senkt den Wert um ein Drittel. Zum Schluss wird alles durch den Sicherheitsfaktor 3 geteilt.
Ein gedruckter Halter ist innen nicht massiv. Außen liegen die Wände, an Flächen, die im Drucker waagerecht liegen, massive Boden- und Deckelschichten, und dazwischen die Füllung. Bei Biegung tragen vor allem die äußeren Lagen. Der Konfigurator rechnet deshalb aus, welchen Anteil der Tragfähigkeit eines massiven Querschnitts dieser Aufbau erreicht, wobei die Füllung nur mit ihrem Anteil zählt. Er geht von 3 Wänden zu je 0,45 mm, 0,8 mm massiver Boden- und Deckelschicht und 20 % Füllung aus. Im Modus „Profi“ können Sie Wände und Füllung an Ihre Slicer-Einstellung anpassen. Weil Druckqualität und Haftung der Schichten schwanken, setzt der Konfigurator 80 bis 100 % dieses Werts an; daraus ergibt sich die angegebene Spanne.
Die Schätzung gilt für eine kurzzeitige Last bei Raumtemperatur. Nicht berechnet werden die Schrauben, Dübel und die Wand selbst. Ebenfalls nicht berechnet wird, dass Kunststoff unter Dauerlast mit der Zeit nachgibt und bei Wärme weicher wird. Unter der Traglast sehen Sie deshalb, bis zu welcher Temperatur das gewählte Material laut Datenblatt formstabil bleibt. Verwenden Sie den Halter nicht für Lasten über Kopf oder für sicherheitsrelevante Zwecke.
Wie die Montageprobe funktioniert
Bei spitzen Winkeln, Bohrungen nahe der Ecke oder langen Schrauben kann der andere Schenkel im Weg sein. Der Konfigurator prüft deshalb für jede Bohrung zwei Dinge: Lässt sich die Schraube gerade in das Loch stecken, und kommt ein Werkzeug in Verlängerung der Schraube an den Schraubenkopf? Mit „Montage zeigen“ sehen Sie beides als kurze Animation in der Vorschau. Stößt etwas an, wird das Teil rot, und darunter steht, wie viele Millimeter vor dem Ziel es klemmt.
Die Schraubenlänge setzt der Konfigurator automatisch auf Materialstärke plus fünfmal den Schraubendurchmesser, aufgerundet auf eine übliche Länge; bei M4 und 4 mm Materialstärke sind das 25 mm. Im Modus „Profi“ können Sie die Länge selbst eingeben.
„Knapp“ bedeutet, dass weniger als 2 mm Luft bleiben. Sitzt der Schraubenkopf auf der Außenseite, ist er immer frei zugänglich.
Häufige Fragen
Welche Schraube soll ich nehmen?
Für Holz, Spanplatte und Dübel nehmen Sie eine Holz- oder Spanplattenschraube mit Senkkopf. Wenn Sie den Halter an Metall mit Gewinde oder mit einer Mutter befestigen, eignet sich eine Senkschraube mit Innensechskant (Inbus) oder Kreuzschlitz. Zylinderkopfschrauben haben einen hohen Kopf. Damit er versenkt werden kann, muss der Halter dicker sein, bei M4 mindestens 5,2 mm.
Welches Material eignet sich für den Halter?
Für Halter in Innenräumen reicht PLA. Es lässt sich am einfachsten drucken, verliert aber laut Prusa ab etwa 55 °C an Festigkeit, also zum Beispiel hinter einer Glasscheibe in der Sonne. PETG ist zäher und hält bis etwa 68 °C. Für draußen eignet sich ASA, weil es UV-beständig ist und bis etwa 93 °C formstabil bleibt. PC Blend ist am festesten und hält bis etwa 113 °C, braucht aber einen Drucker mit hoher Düsen- und Betttemperatur. Für Halter, die dauerhaft eine Last tragen, empfehlen wir PLA nicht, weil es unter Dauerlast langsam nachgibt.
Brauche ich Stützmaterial?
Nein, nicht in der empfohlenen Drucklage. Der Konfigurator formt Bohrungen und Rippen so, dass alle Überhänge höchstens 45° geneigt sind. Wenn Sie im Modus „Profi“ eine andere Drucklage wählen oder die Tropfenform abschalten, zeigt er an, welche Stellen dann Stützen brauchen.
Warum wiegt der gedruckte Halter weniger als angezeigt?
Weil das angezeigte Gewicht für einen komplett gefüllten Halter gilt. Gerechnet wird mit der Dichte aus dem Datenblatt, bei PLA 1,24 g/cm³. Mit Wänden und einer Füllung von zum Beispiel 20 % wird Ihr Druck leichter.
Welche Druckeinstellungen sollte ich verwenden?
Im Modus „Einfach“ rechnet die Traglast-Schätzung mit 3 Wänden und 20 % Füllung. Im Modus „Profi“ stellen Sie unter „Material und Druck“ ein, was Sie im Slicer verwenden. Bei Biegung tragen vor allem die Wände. Bei dünnen Haltern bringen mehr Wände deshalb mehr als mehr Füllung; bei 4 mm Materialstärke sind die Schenkel mit 5 Wänden schon durchgehend massiv.
Kann ich meinen Halter speichern oder weitergeben?
Ja. Alle Einstellungen stehen in der Adresse der Seite. Kopieren Sie den Link mit dem Knopf „Link kopieren“ und speichern Sie ihn als Lesezeichen oder schicken Sie ihn weiter. Wer den Link öffnet, sieht genau Ihren Halter.
Der Konfigurator läuft vollständig in Ihrem Browser. Ihre Maße werden nicht übertragen. Beim Herunterladen und beim Kopieren des Links zählt die Seite anonym mit, welcher Konfigurator, welcher Modus, welches Material und welcher Schraubentyp genutzt wurden.